От входного контроля до стендовых испытаний: как построена работа с качеством на заводе ОВЕН
История ОВЕН началась в 1991 году с создания устройства защитного отключения электрического двигателя. За 35 лет компания прошла путь от небольшого производства до одного из крупнейших в России разработчиков и производителей оборудования для промышленной автоматизации. Сегодня ОВЕН – конструкторское бюро в Туле, две производственные площадки в Тульской области, три офиса в Москве, более 140 дилеров и свыше 80 000 артикулов продукции.
Такой масштаб потребовал в том числе по-новому выстроить работу с качеством выпускаемой продукции. В начале 2000-х до запуска полноценных производственных линеек основным способом контроля был суточный прогон готового изделия на испытательном стенде. С ростом ассортимента и объемов выпуска стало важнее не узнавать о дефектах в конце, а выявлять возможные отклонения как можно ближе к месту их возникновения.
Важным этапом развития системы контроля качества стало создание в 2004 году испытательного центра. Здесь оборудование проверяют на виброустойчивость, электромагнитную совместимость, помехоустойчивость и соответствие климатическим требованиям.
Завод перешел к бережливому производству и многоэтапному контролю качества. Сегодня контроль качества встроен в производственный процесс и опирается на принцип «Не делай брак, не передавай брак и не принимай брак». Финальная проверка остается обязательной, но теперь она – завершающий этап системы контроля, которая сопровождает изделие на всем его пути.
Этап 1: Входной контроль материалов и комплектующих
Работа с качеством начинается задолго до запуска изделия в производство – на этапе входного контроля материалов, комплектующих и полуфабрикатов. Несмотря на то, что поставщики компонентов проходят строгий отбор, это не означает, что каждая поставка автоматически попадает на производственную линию.
В учетной системе позиции, подлежащие проверке, отмечаются отдельно. К карточке позиции прикреплена инструкция, в которой указано, какие параметры, каким способом, с помощью какого оборудования нужно проконтролировать. Уже на первом этапе к проверке подключаются разные службы: сотрудники склада, комплектовщики, инженеры, технологи, бюро испытаний.
Сотрудники склада проводят первичный визуальный контроль: проверяют целостность упаковки, соответствие документации и внешний вид изделий.
Помимо визуального осмотра для ряда комплектующих действует обязательный дополнительный входной контроль. Метод проверки зависит от самого материала. Геометрические размеры металлических деталей, отверстия и качество резьбы проверяются непосредственно на складе с помощью калибров. Для технически сложных компонентов требуется стендовое оборудование, поэтому их передают инженерам или в бюро испытаний. Для материалов, поступающих в бухтах, испытания проводят по образцам, взятым с разных концов. Крупные партии полуфабрикатов могут проверяться выборочно: объем выборки и допустимое количество несоответствий определяются в зависимости от размера партии по установленным правилам. Для некоторых позиций, включенных в специальный перечень, проверяется все поступившее количество.
Если материал не проходит контроль, несоответствующие позиции физически помещают в изолятор брака и фиксируют в учетной системе их перемещение. По результатам испытаний оформляется протокол с указанием параметров, по которым обнаружено отклонение. На его основании составляется акт, который направляется поставщику. После этого партия может быть заменена, компенсирована или возвращена.
Задача входного контроля не сводится к разбраковке отдельных поставок. Результаты проверок накапливаются, позволяя оценивать стабильность работы поставщиков, выявлять повторяющиеся отклонения и принимать решения об усилении контроля, проведении корректирующих мероприятий или замене поставщика.
Система входного контроля не является статичной: перечень материалов, подлежащих обязательной проверке, постоянно пересматривается. Основанием служит статистика несоответствий, опыт эксплуатации и данные о работе поставщиков.
Этап 2: Контроль качества компонентов собственного производства
Не все детали и полуфабрикаты ОВЕН получает от сторонних предприятий. Значительная часть компонентов производится внутри компании. Принцип входного контроля действует и для них.
Такая проверка есть, например, на участке изготовления трансформаторов, где контролируются электрические характеристики и параметры изоляции. Устройство проверяется на пробой, выполняются контрольные замеры размеров и резьбовых соединений. На участке поверхностного монтажа используется автоматическая оптическая инспекция, позволяющая убедиться в правильности установки компонентов, здесь работает правило «первой платы». Электроконтроль, подтверждающий корректность соединений и работоспособность электронных цепей, проводится для каждой платы. Затем следует наладка, прошивка и, когда это предусмотрено, калибровка.
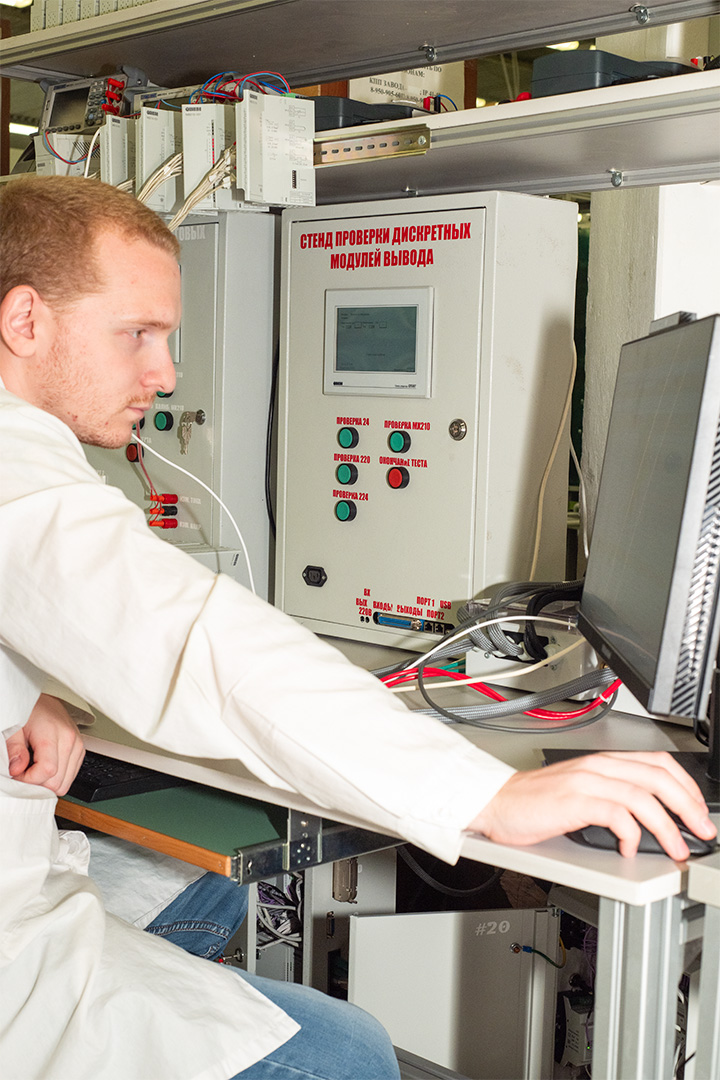
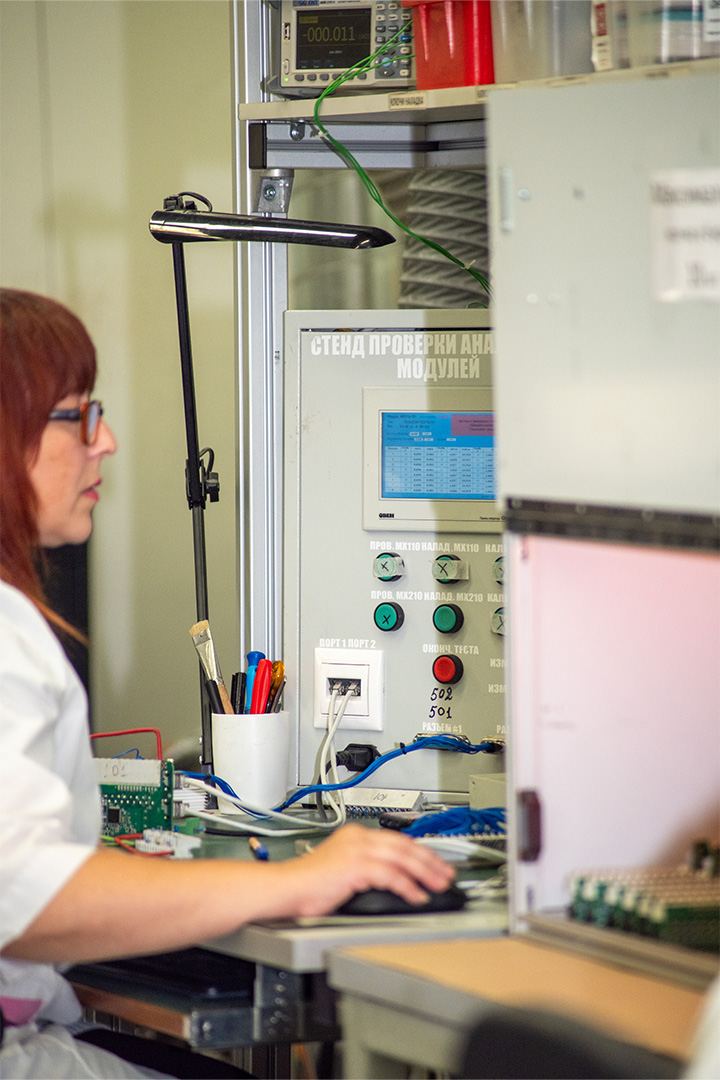
Отдельное внимание уделяется участкам, где качество во многом зависит от человеческого опыта и навыков. Например, при производстве литьевых деталей важную роль играют не только чертежи и контрольные размеры, но и утвержденные образцы внешнего вида. Именно они позволяют оперативно выявлять отклонения. При обнаружении несоответствий производство, технологи и специалисты по качеству совместно анализируют ситуацию и принимают меры до того, как проблема сможет повлиять на выпуск готовой продукции. Такая обратная связь необходима не только для решения конкретного случая, но и для предотвращения повторного появления несоответствия. Масштаб выпуска делает эту работу особенно важной. Завод литьевой оснастки производит до 500 тысяч деталей в месяц. При таком объеме даже один процент внутреннего брака неприемлем. Он означает несколько тысяч деталей, которые необходимо вовремя выявить и не допустить их передачи на сборку.
Этап 3: Контроль качества на производственной линейке
Проверенные материалы и полуфабрикаты поступают на основную производственную линию. Здесь также есть несколько контрольных точек: наладка, калибровка, проверка на стенде, метрологическая поверка, упаковка. Существует промежуточная проверка – приемо-сдаточные испытания.
Этап 4: Выходное тестирование
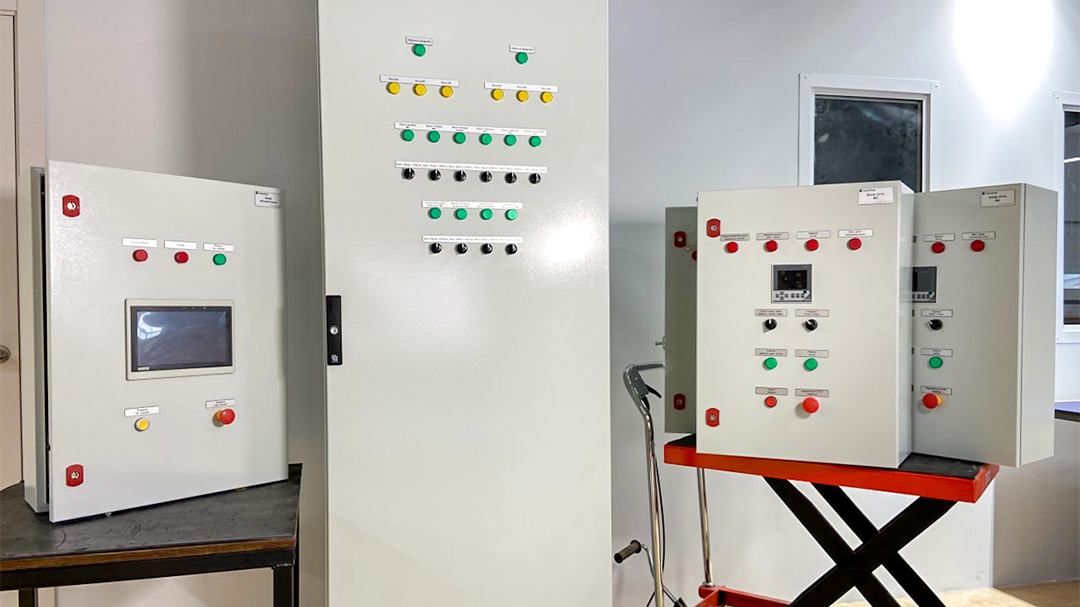
Контроль на каждом этапе производства не отменяет финальных приемо-сдаточных испытаний готовой продукции, которые проходит каждый прибор ОВЕН. Для этого на Заводе 423 используются автоматизированные стенды, многие из которых разработаны и изготовлены специально под конкретные изделия. Испытания и интерпретация их результатов производится без участия оператора, что минимизирует влияние человеческого фактора на результаты испытаний.
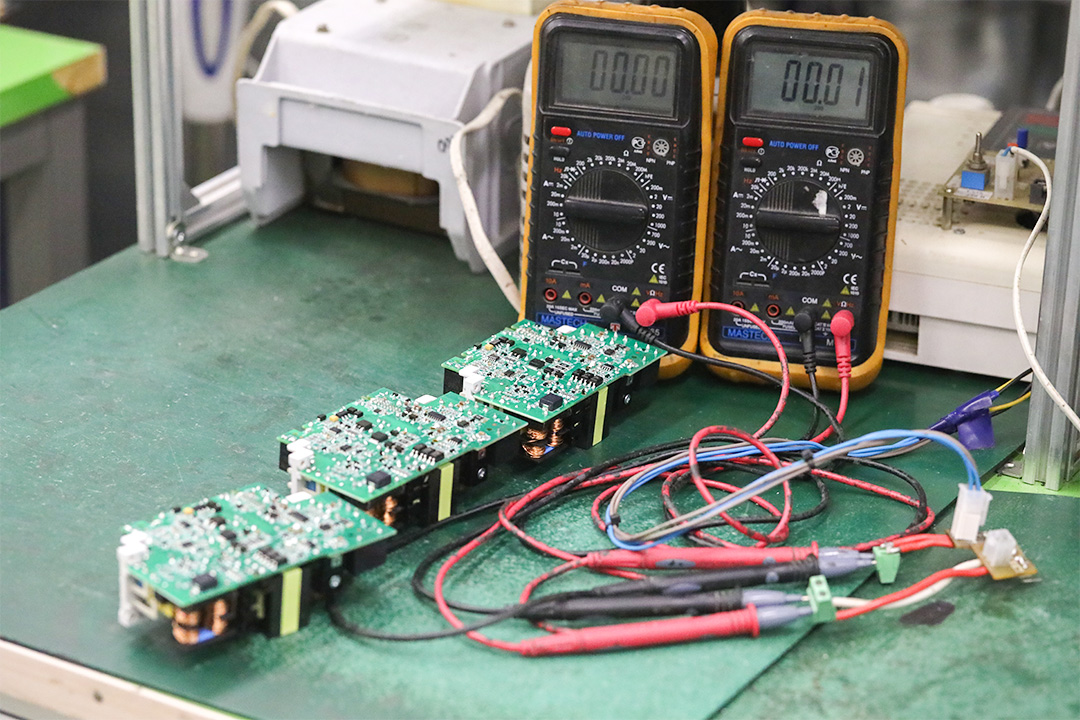
Продолжительность проверки зависит от сложности прибора и количества контролируемых параметров.
Например, блоки питания в соответствии с техническими условиями проходят проверку прочности и измерение сопротивления электрической изоляции, а также форсированные испытания на критических режимах эксплуатации. В ходе тестирования измеряются следующие параметры при минимальном и максимальном входном напряжении, и при максимальной рабочей температуре:
- ток срабатывания защиты;
- ток короткого замыкания;
- проверка работоспособности блока питания на холостом ходу;
- напряжение под максимальной нагрузкой;
- входной ток;
- коэффициент полезного действия.
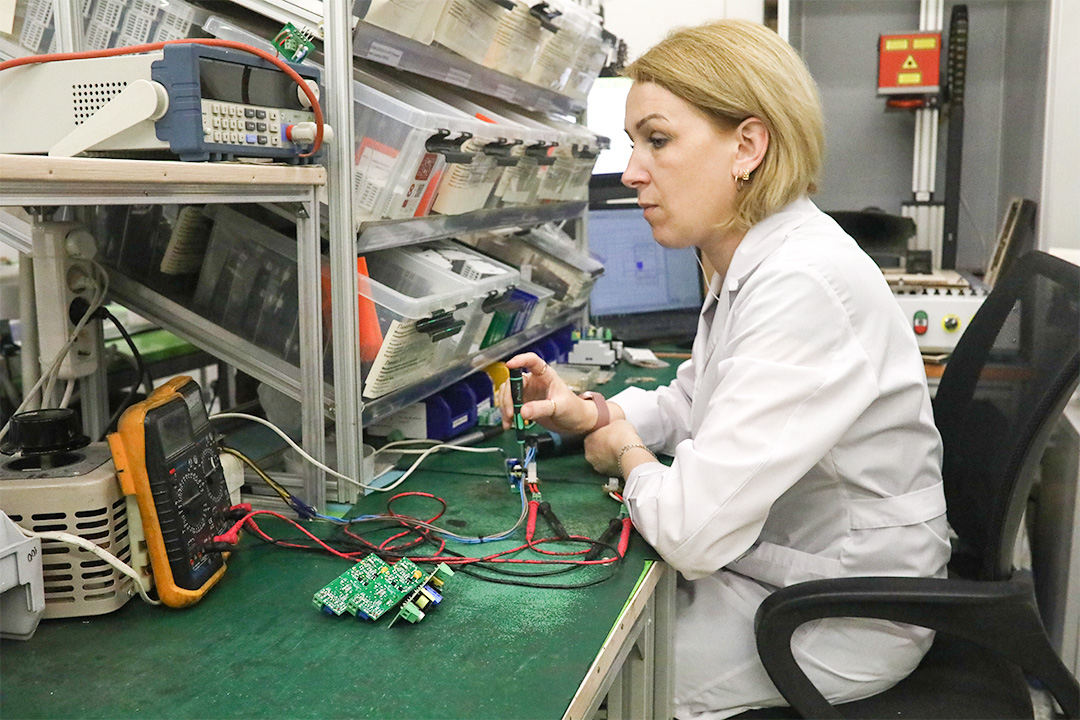
Электрическая прочность и сопротивление изоляции каждого блока питания контролируется на стенде высоковольтных испытаний при максимальной рабочей температуре. В ходе испытаний к «горячей» и «холодной» части прибора прикладывается потенциал 3000 В. Если в ходе испытаний прочность и сопротивлении изоляции находится в норме прибор признается годным. Только успешно прошедшие этот вид испытаний приборы отправляются клиентам.
Все измеренные параметры вносятся в бумажную версию протокола и передаются клиенту вместе с прибором.
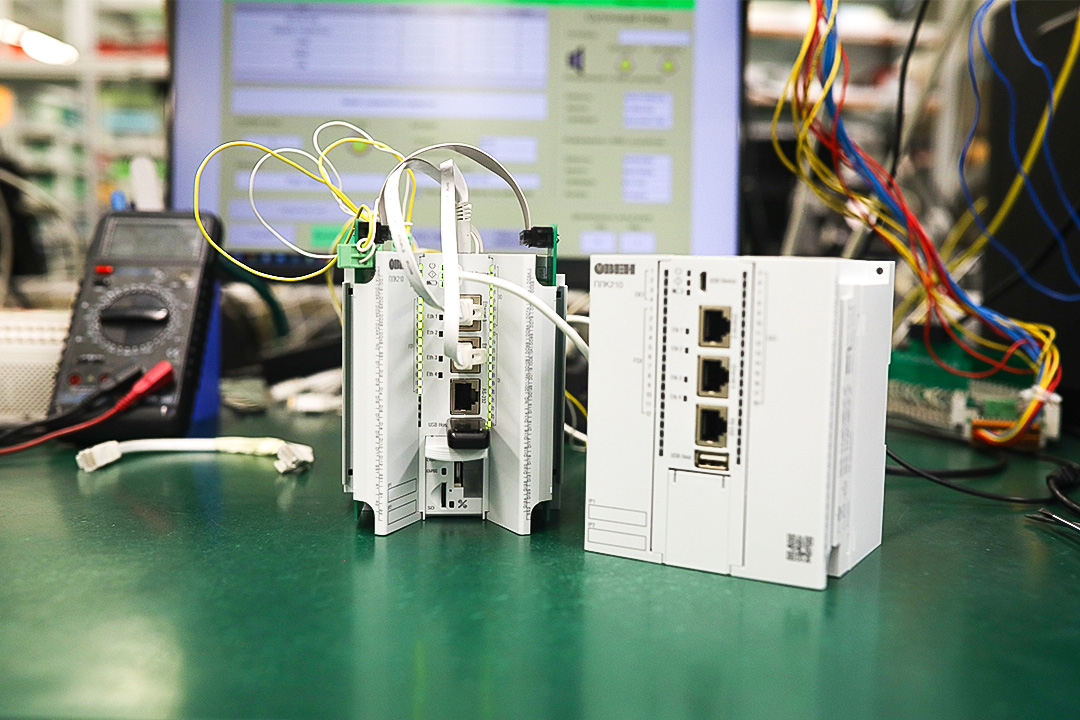
Одним из самых тестируемых изделий в номенклатуре выпускаемой продукции являются программируемые логические контроллеры ОВЕН. В ходе испытаний проверяется от 8 до 48 входов-выходов ПЛК. На каждый вход от эталонного средства измерения подается сигнал, который ПЛК должен измерить с заданной погрешностью. Результаты фиксируются программным обеспечением автоматизированного рабочего места поверки. Также проверяется срабатывание каждого выхода ПЛК. Для дискретных входов и выходов производится функциональная проверка. Для аналоговых входов и выходов – метрологическая. Корректность срабатывания определяет тоже самое программное обеспечение.
Этап 5: Поверка средств измерений
Для изделий, являющихся средством измерения, на Заводе 423 проходит метрологическая поверка по утвержденной методике. В 2008 году Завод 423 был впервые аккредитован на право поверки средств измерения.
На основании собранных в ходе поверки данных, принимается решение о пригодности средства измерения к использованию. По окончанию поверки формируется протокол с результатами, который передается в Федеральный информационный фонд по обеспечению единства измерений «Аршин».
Испытатели, выполняющие метрологическую поверку, регулярно проходят обучение и подтверждают свою квалификацию.
Этап 6: Дополнительная проверка
Помимо приемо-сдаточных испытаний каждого изделия, на предприятии проводятся периодические испытания. По установленному графику специалисты бюро испытаний отбирают приборы и проверяют их в соответствии с техническими условиями.
Такая проверка охватывает более широкий набор параметров. Если приемо-сдаточные испытания должны подтвердить годность конкретного прибора, то периодические позволяют убедиться, что производство в целом продолжает стабильно выпускать продукцию с заявленными характеристиками.
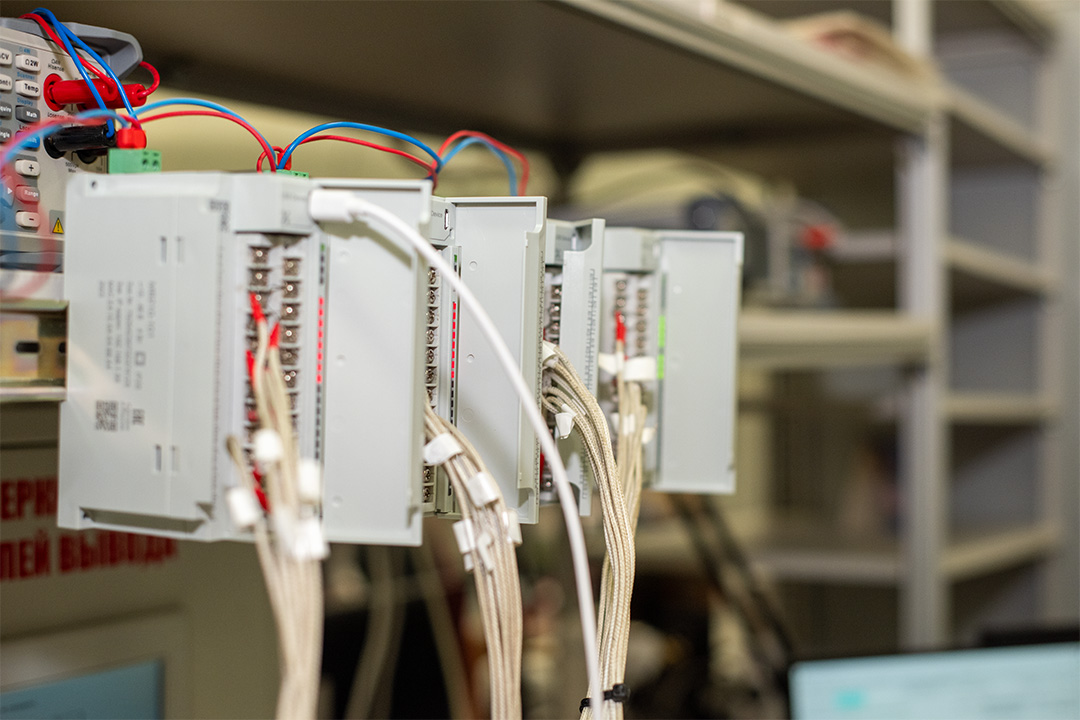
Отдельное направление работы бюро связано с изделиями, поступившими после ремонта из сервисного центра. Для проведения испытаний необходимо организовать учет приборов, подготовить оснастку, при необходимости заказать специальные образцы и проконтролировать сроки. Поэтому за результатом лабораторной проверки стоит не только испытательное оборудование, но и тщательно выстроенный организационный процесс.
Ежедневная работа и выстроенный процесс
Контроль качества – это не только испытательный стенд. Он начинается с выбора поставщика и проверки материалов на складе и завершается, когда прибор начинает работать у заказчика.
За 35 лет мы выстроили распределенную многоуровневую систему контроля, где каждый этап дополняет предыдущий, позволяя обнаруживать проблемы как можно ближе к месту их возникновения и снижая вероятность того, что несоответствие пройдет через всю производственную цепочку.
«Главный результат накопленного опыта заключается в том, что качество перестало быть задачей одного подразделения, - отмечает Татьяна Проходцева, заместитель директора по производству ОВЕН. – Сегодня это общий процесс, за который на своем этапе отвечает каждый участник производства».